Fresado dinámico de Mastercam
El fresado dinámico es un método de mecanizado desarrollado en colaboración con fabricantes de herramientas y desarrolladores de software CAM. Originalmente, este método se desarrolló para el desbaste de materiales de difícil mecanizado, como aceros duros y superaleaciones resistentes al calor, pero también es adecuado para fresar otros materiales. Este método utiliza toda la profundidad de corte de la herramienta, resultando en un desgaste uniforme a lo largo de toda la longitud de corte, prolongando así la vida útil de la herramienta.
El principio fundamental del fresado dinámico es una gran profundidad de corte axial (ap) y una pequeña profundidad radial (ae) en comparación con los métodos de mecanizado tradicionales. El fresado dinámico busca evitar fresar a todo el ancho de la herramienta y movimientos lineales, logrando la remoción de material mediante movimientos de mecanizado suaves.
El mecanizado dinámico generalmente se realiza como lo que se conoce como fresado a favor, donde la herramienta regresa al inicio de la nueva viruta con un avance alto (conocido como avance sin corte) una vez que termina la viruta. Los movimientos de aproximación y retiro hacia la trayectoria de mecanizado siempre se realizan en una trayectoria curva (aproximadamente 10% Dc). En el fresado dinámico, el diámetro de la herramienta (Dc) debería ser como máximo el 70% del ancho del área a mecanizar. El desplazamiento lateral ae del fresado dinámico de alta velocidad suele ser aproximadamente del 5-20% Dc dependiendo de la herramienta y el material a mecanizar. Se debe evitar el uso de emulsiones de refrigeración externas en el fresado dinámico de formas de bolsillo cerradas, ya que el líquido empuja las virutas hacia abajo en el bolsillo, interrumpiendo el proceso de mecanizado. Se recomienda el uso de refrigeración por aire durante el fresado dinámico.
En el nivelado dinámico de superficies, normalmente se utiliza el ancho de corte óptimo de la herramienta según las instrucciones del fabricante (alrededor del 60-90% Dc). La ventaja del nivelado dinámico sobre los métodos de nivelado tradicionales (una sola dirección o en zigzag) es un recorrido de mecanizado suave que sigue la superficie a nivelar. En el nivelado dinámico, la herramienta siempre está en contacto con el material a mecanizar, y la dirección de corte se mantiene constante con el ancho de corte continuamente en el valor óptimo dado. El uso de métodos dinámicos asegura un flujo de viruta estable y carga de máquina durante el proceso de mecanizado, permitiendo aplicar valores de mecanizado más altos.
Ventajas y Desventajas del Fresado Dinámico
Ventajas:
- Mayor velocidad de corte
- Mayor avance por diente
- Mayor flujo de viruta
- Menor tiempo de mecanizado
- Mejor gestión de virutas
- Menor generación de calor
- Menor coste de herramientas
- Fiabilidad del proceso
- Sólo un filo de corte está en contacto en un momento, reduciendo la vibración
- Menor requerimiento de potencia comparado con métodos de mecanizado tradicionales
Desventajas:
- Longitud del código NC
- Complejidad en la legibilidad del programa de mecanizado sin software CAM
- Imposible editar manualmente el código NC
- Memoria necesaria para el código NC en el control de la máquina
- Capacidad de los controles de máquinas más antiguas para leer códigos NC largos
Herramientas de Corte y Portaherramientas en el Fresado Dinámico
En el fresado dinámico se pueden usar herramientas de corte comunes, pero el mejor beneficio se logra utilizando fresas de carburo sólido con longitudes de corte extendidas, específicamente diseñadas para el fresado dinámico, equipadas con múltiples filos de corte y ranuras rompevirutas. Estas incluyen, por ejemplo, las fresas de la serie Walter Tools MD133, disponibles en longitudes de corte de 3xD, 4xD y 5xD. El desplazamiento lateral usado en trayectorias dinámicas depende no solo de la herramienta utilizada, sino también de la profundidad de mecanizado, el material a mecanizar, la máquina herramienta utilizada, el cono de la máquina, el portaherramientas y la sujeción de la pieza de trabajo. Para asegurar la efectividad del proceso de mecanizado, siempre use los calculadores de valores de mecanizado proporcionados por el fabricante de la herramienta, que tienen en cuenta estos aspectos. Tales calculadores incluyen, por ejemplo, Walter GPS.
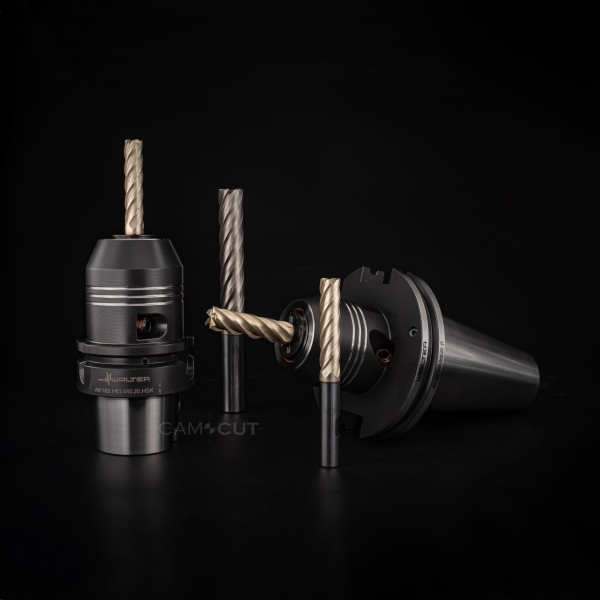
La importancia del portaherramientas correcto en el fresado dinámico no debe subestimarse. Dado que las herramientas diseñadas para fresado dinámico suelen ser más caras que las fresas tradicionales, la sujeción de la herramienta tiene un impacto significativo en la rentabilidad del proceso. El portaherramientas recomendado para el fresado dinámico es un portabrocas hidráulico. Por ejemplo, Walter Tools AK182. Un mandril hidráulico proporciona una buena y estable sujeción de la herramienta, manteniendo alta precisión rotacional. Una opción secundaria para herramientas de fresado dinámico es un portaherramientas Weldon, que también proporciona una sujeción firme pero con menor precisión rotacional, lo que afecta la vida útil de la herramienta y la calidad de la superficie de la pieza. Al usar portaherramientas de ajuste térmico u otros portaherramientas delgados, a menudo no es posible utilizar los valores de mecanizado máximos de la herramienta. Se deben evitar los portapinzas ER, ya que la herramienta puede retroceder de estos portaherramientas al aumentar las fuerzas de mecanizado. Si es necesario, se pueden usar casquillos ER diseñados para fresado dinámico, que bloquean la herramienta para evitar que se desprenda.


