Mastercam Dynamisk Fräsning
Dynamisk fräsning är en bearbetningsmetod som utvecklats i samarbete mellan verktygstillverkare och CAM-programvaruutvecklare. Dynamiska bearbetningsmetoder togs ursprungligen fram för grovbearbetning av svårbearbetade material, som hårda stål och värmebeständiga superlegeringar, men de lämpar sig även mycket väl för fräsning av andra material. Metoden utnyttjar verktygets hela skärdjup, vilket ger en jämn förslitning längs hela skärlängden och förlänger verktygets livslängd.
Grundprincipen för dynamisk fräsning är stort axiellt (ap) och litet radiellt (ae) skärdjup jämfört med traditionella bearbetningsmetoder. Dynamisk fräsning syftar till att undvika fräsning med full verktygsbredd och linjära rörelser, vilket möjliggör materialavverkning med mjuka bearbetningsrörelser.
Dynamisk bearbetning utförs oftast som så kallad klättringsfräsning, där verktyget återgår till startpunkten för nästa spåna med hög matning (så kallad icke-skärande matning) när spånan tar slut. Ingångs- och utgångsrörelser till bearbetningsbanan sker alltid längs en krökt bana (ungefär 10% Dc). Vid dynamisk fräsning bör verktygsdiametern (Dc) som mest vara 70% av bredden på det område som ska bearbetas. Sidoskiftet ae vid dynamisk höghastighetsfräsning är vanligtvis cirka 5–20% Dc beroende på verktyg och material. Vid dynamisk fräsning av slutna fickformer bör utvändig kylning med emulsion undvikas, eftersom vätskan trycker ner spånor i fickan och riskerar att störa bearbetningen. Det rekommenderas att använda luftkylning vid dynamisk fräsning.
Vid dynamisk planfräsning använder man vanligtvis den optimala skärbredden enligt verktygstillverkarens rekommendationer (runt 60–90% Dc). Fördelen med dynamisk planfräsning jämfört med traditionella planfräsmetoder (enkelriktad eller zigzag) är en mjuk bearbetningsbana som följer den yta som ska planas. Vid dynamisk planfräsning är verktyget alltid i ingrepp i materialet och skärriktningen är konstant, samtidigt som skärbredden hela tiden hålls på en optimal nivå. Med dynamiska metoder får man ett stabilt spånavflöde och en jämn maskinbelastning under bearbetningen, vilket möjliggör högre bearbetningsvärden.
Fördelar och nackdelar med dynamisk fräsning
Fördelar:
- Högre skärhastighet
- Större matning per tand
- Större spånavgång
- Kortare bearbetningstid
- Bättre spånhantering
- Mindre värmeutveckling
- Lägre verktygskostnader
- Hög processäkerhet
- Endast en egg är i ingrepp åt gången vilket minskar vibrationer
- Lägre effektbehov jämfört med traditionella bearbetningsmetoder
Nackdelar:
- Längden på NC-koden
- Komplex läsbarhet av bearbetningsprogram utan CAM-programvara
- Omöjligt att manuellt redigera NC-koden
- Minne som krävs för NC-koden i maskinens styrsystem
- Äldre maskinstyrs förmåga att läsa långa NC-koder
Skärverktyg och verktygshållare vid dynamisk fräsning
Vid dynamisk fräsning kan vanliga skärverktyg användas, men störst nytta av metoden uppnås med solid hårdmetallfräsar med långa skärlängder, särskilt framtagna för dynamisk bearbetning och utrustade med flera skäreggar samt spånbrytande spår. Exempel på detta är Walter Tools MD133-fräsar, som finns med skärlängder på 3xD, 4xD och 5xD. Sidoförskjutningen som används vid dynamiska verktygsbanor beror inte bara på verktyget utan också på bearbetningsdjupet, materialet som ska bearbetas, maskinen som används, maskinspindelns kona, verktygshållaren samt arbetsstyckets uppspänning. För att säkerställa en effektiv bearbetningsprocess, använd alltid verktygstillverkarens kalkylatorer för skärdata, som tar hänsyn till dessa faktorer. Sådana kalkylatorer är till exempel Walter GPS.
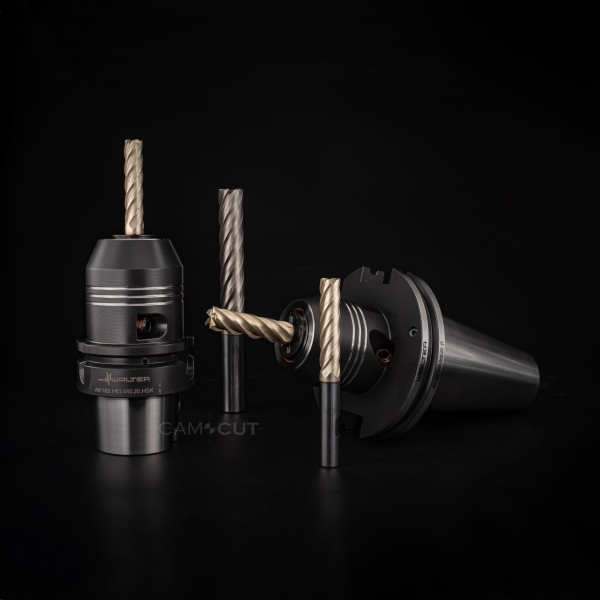
Betydelsen av rätt verktygshållare i dynamisk fräsning ska inte underskattas. Eftersom verktygen som är utvecklade för dynamisk bearbetning ofta är dyrare än traditionella ändfräsar, har verktygsuppspänningen stor inverkan på processens kostnadseffektivitet. Den rekommenderade hållaren vid dynamisk fräsning är en hydraulisk spännhylsa, till exempel Walter Tools AK182. En hydraulisk spännhylsa ger en bra och stabil uppspänning av verktyget, vilket bibehåller hög rundgångsnoggrannhet. Ett sekundärt alternativ för dynamiska fräsverktyg är en Weldon-hållare, som också ger en stabil uppspänning men inte lika bra rundgångsnoggrannhet, vilket påverkar verktygslivslängd och arbetsstyckets ytfinish. Vid användning av krympfastsättningshållare eller andra smalare hållare är det ofta inte möjligt att använda verktygets maximala skärdata. ER-hylschuckar bör undvikas, eftersom verktyget kan dras loss från dessa vid ökande bearbetningskrafter. Om det behövs kan ER-hylsor utformade för dynamisk fräsning användas, där verktyget låses för att förhindra utdragning.


