Dynamiczne frezowanie Mastercam
Dynamiczne frezowanie to metoda obróbki opracowana we współpracy z producentami narzędzi i deweloperami oprogramowania CAM. Dynamiczne metody obróbki pierwotnie opracowano do zgrubnej obróbki materiałów trudnych do obróbki, takich jak twarde stale i nadstopów odpornych na wysoką temperaturę, ale są również dobrze dostosowane do frezowania innych materiałów. Metoda ta wykorzystuje pełną głębokość skrawania narzędzia, co prowadzi do równomiernego zużycia na całej długości skrawania i wydłuża żywotność narzędzia.
Podstawowa zasada dynamicznego frezowania opiera się na dużej głębokości skrawania osiowej (ap) i małej głębokości skrawania promieniowej (ae) w porównaniu do tradycyjnych metod obróbki. Dynamiczne frezowanie ma na celu unikanie frezowania na pełnej szerokości narzędzia oraz ruchów liniowych, co skutkuje usuwaniem materiału poprzez płynne ruchy obróbcze.
Dynamiczna obróbka jest zazwyczaj wykonywana jako tak zwane frezowanie wspinaczkowe, gdzie narzędzie wraca do początku nowego wióra z dużym posuwem (tak zwanym posuwem bezcięciowym) po zakończeniu wióra. Ruchy podjazdowe i odjazdowe do ścieżki obróbczej są zawsze wykonywane po trajektorii zakrzywionej (około 10% Dc). W dynamicznym frezowaniu średnica narzędzia (Dc) nie powinna przekraczać 70% szerokości obszaru obrabianego. Boczny przesunięcie ae przy dynamicznym frezowaniu z dużą prędkością wynosi zazwyczaj około 5-20% Dc w zależności od narzędzia i materiału obrabianego. Przy dynamicznym frezowaniu zamkniętych kieszeni należy unikać stosowania zewnętrznych emulsji chłodzących, ponieważ ciecz wpycha wióry do kieszeni, przerywając proces obróbczy. Zaleca się stosowanie chłodzenia powietrzem podczas dynamicznego frezowania.
W dynamicznym wyrównywaniu powierzchni optymalna szerokość skrawania narzędzia jest zazwyczaj stosowana zgodnie z instrukcjami producenta narzędzi (około 60-90% Dc). Zaletą dynamicznego wyrównywania w porównaniu z tradycyjnymi metodami wyrównywania (jednokierunkowe lub zygzakowe) jest płynna ścieżka obróbcza śledząca powierzchnię wyrównania. W dynamicznym wyrównywaniu narzędzie zawsze jest zaangażowane w obrabiany materiał, a kierunek skrawania pozostaje stały przy szerokości skrawania utrzymanej na optymalnej zadanej wartości. Stosowanie dynamicznych metod zapewnia stabilny przepływ wiórów i obciążenie maszyny podczas procesu obróbki, co pozwala na zastosowanie wyższych wartości obróbczych.
Zalety i wady dynamicznego frezowania
Zalety:
- Wyższa prędkość skrawania
- Większy posuw na ząb
- Większy przepływ wiórów
- Krótszy czas obróbki
- Lepsze zarządzanie wiórami
- Mniejsze generowanie ciepła
- Niższe koszty narzędzi
- Niezawodność procesu
- Tylko jedna krawędź tnąca jest zaangażowana jednocześnie, co zmniejsza wibracje
- Niższe wymagania dotyczące mocy w porównaniu do tradycyjnych metod obróbki
Wady:
- Długość kodu NC
- Złożona czytelność programu obróbki bez oprogramowania CAM
- Niemożność ręcznej edycji kodu NC
- Pamięć wymagana dla kodu NC w sterowaniu maszyny
- Możliwości starszych sterowań maszyny do odczytu długich kodów NC
Narzędzia skrawające i oprawki w dynamicznym frezowaniu
W dynamicznym frezowaniu można stosować popularne narzędzia skrawające, ale największe korzyści z metody można uzyskać, stosując monolityczne frezy węglikowe o długich długościach skrawania, specjalnie zaprojektowane do dynamicznego frezowania, wyposażone w wiele krawędzi tnących i rowków łamiących wióry. Należą do nich na przykład frezy z serii Walter Tools MD133, dostępne w długościach skrawania 3xD, 4xD i 5xD. Przesunięcie boczne stosowane w dynamicznych ścieżkach narzędziowych zależy nie tylko od używanego narzędzia, ale także od głębokości obróbki, materiału, który jest obrabiany, maszyny narzędziowej, stożka narzędziowego, oprawki narzędziowej i mocowania przedmiotu obrabianego. Aby zapewnić skuteczność procesu obróbki, zawsze używaj kalkulatorów wartości obróbczych producentów narzędzi, które uwzględniają te aspekty. Takie kalkulatory to na przykład Walter GPS.
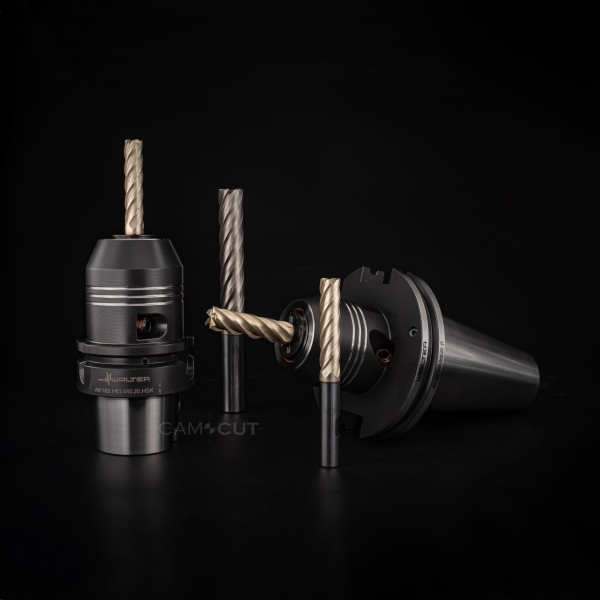
Znaczenia odpowiedniego uchwytu narzędziowego w dynamicznym frezowaniu nie należy lekceważyć. Ponieważ narzędzia zaprojektowane do dynamicznego frezowania są często droższe niż tradycyjne frezy monolityczne, mocowanie narzędzi ma duży wpływ na ekonomię procesu. Zalecanym uchwytem narzędziowym do dynamicznego frezowania jest uchwyt hydrauliczny. Na przykład Walter Tools AK182. Uchwyt hydrauliczny zapewnia dobre i stabilne mocowanie narzędzia, utrzymując wysoką dokładność obrotową. Alternatywną opcją dla narzędzi dynamicznego frezowania jest uchwyt z systemem Weldon, który również zapewnia mocne mocowanie, ale nie tak dobrą dokładność obrotową, co wpływa na żywotność narzędzia i jakość powierzchni obrabianej. Przy użyciu uchwytów termokurczliwych lub innych smukłych uchwytów narzędziowych często nie jest możliwe wykorzystanie maksymalnych wartości obróbczych narzędzia. Uchwytów ER należy unikać, ponieważ narzędzie może cofać się w miarę wzrostu sił obróbczych. W razie potrzeby można użyć ER tulei zaprojektowanych do dynamicznego frezowania, blokujących narzędzie, aby zapobiec wyciągnięciu.


