Fresamento dinâmico do Mastercam
O fresamento dinâmico é uma técnica de usinagem desenvolvida em colaboração com fabricantes de ferramentas e desenvolvedores de software CAM. Originalmente concebidos para desbaste de materiais de difícil usinagem, como aços duros e superligas à prova de calor, os métodos dinâmicos de usinagem também são adequados para fresar outros materiais. O método utiliza a profundidade total de corte da ferramenta, resultando num desgaste uniforme ao longo de todo o comprimento de corte e prolongando a vida útil da ferramenta.
O princípio fundamental do fresamento dinâmico é uma grande profundidade axial (ap) e uma pequena profundidade radial (ae) de corte em comparação com os métodos tradicionais de usinagem. O fresamento dinâmico visa evitar fresamento em largura total de ferramenta e movimentos lineares, alcançando a remoção de material com movimentos de usinagem suaves.
A usinagem dinâmica é geralmente realizada como o chamado fresamento a disparu, onde a ferramenta retorna ao início do novo cavaco com um avanço elevado (chamado avanço sem corte) uma vez que o cavaco se termina. Os movimentos de aproximação e afastamento do trajeto de usinagem são sempre realizados numa trajetória curva (cerca de 10% Dc). No fresamento dinâmico, o diâmetro da ferramenta (Dc) deve ser, no máximo, 70% da largura da área a ser usinada. O deslocamento lateral ae do fresamento dinâmico de alta velocidade costuma ser cerca de 5-20% Dc, dependendo da ferramenta e do material a ser usinado. Deverá evitar-se o uso de emulsões de arrefecimento externas no fresamento dinâmico de formas de bolsos fechados, pois o líquido empurra os cavacos para baixo no bolso, interrompendo o processo de usinagem. É recomendado o uso de ar para refrigeração durante o fresamento dinâmico.
No nivelamento dinâmico de superfícies, a largura de corte otimizada da ferramenta é normalmente utilizada de acordo com as instruções do fabricante (cerca de 60-90% Dc). A vantagem do nivelamento dinâmico sobre os métodos tradicionais de nivelamento (uni-direcional ou ziguezague) é um trajeto de usinagem suave que segue a superfície a ser nivelada. No nivelamento dinâmico, a ferramenta está sempre em contato com o material a ser usinado, e a direção de corte mantém-se constante, com a largura de corte continuamente no valor ideal dado. A utilização de métodos dinâmicos garante um fluxo estável de cavacos e carga da máquina durante o processo de usinagem, permitindo a aplicação de valores de usinagem mais elevados.
Vantagens e Desvantagens do Fresamento Dinâmico
Vantagens:
- Maior velocidade de corte
- Maior avanço por dente
- Maior fluxo de cavacos
- Tempo de usinagem mais curto
- Melhor gestão dos cavacos
- Menor geração de calor
- Custos mais baixos com ferramentas
- Confiabilidade do processo
- Apenas um gume está envolvido a cada instante, reduzindo a vibração
- Requisitos de potência inferiores comparado aos métodos tradicionais de usinagem
Desvantagens:
- Comprimento do código NC
- Complexidade na leitura do programa de usinagem sem software CAM
- Impossibilidade de editar manualmente o código NC
- Memória necessária para armazenar o código NC no controle da máquina
- Capacidade de controles mais antigos de ler códigos NC longos
Ferramentas de Corte e Porta-Ferramentas no Fresamento Dinâmico
No fresamento dinâmico, podem ser utilizadas ferramentas de corte comuns, mas o melhor benefício do método é alcançado utilizando fresas de topo de carboneto sólido com longos comprimentos de corte, especificamente projetadas para fresamento dinâmico, equipadas com vários gumes de corte e canais quebra-cavacos. Estes incluem, por exemplo, as fresas da série Walter Tools MD133, disponíveis em comprimentos de corte de, 3xD, 4xD, e 5xD. O deslocamento lateral usado nas trajetórias de ferramenta dinâmicas depende não só da ferramenta utilizada, mas também da profundidade de usinagem, do material a ser usinado, da máquina-ferramenta usada, do taper da máquina, do porta-ferramentas, e da fixação da peça. Para assegurar a eficácia do processo de usinagem, utilize sempre as calculadoras de valores de usinagem dos fabricantes de ferramentas, que levam em conta esses aspetos, como por exemplo, o Walter GPS.
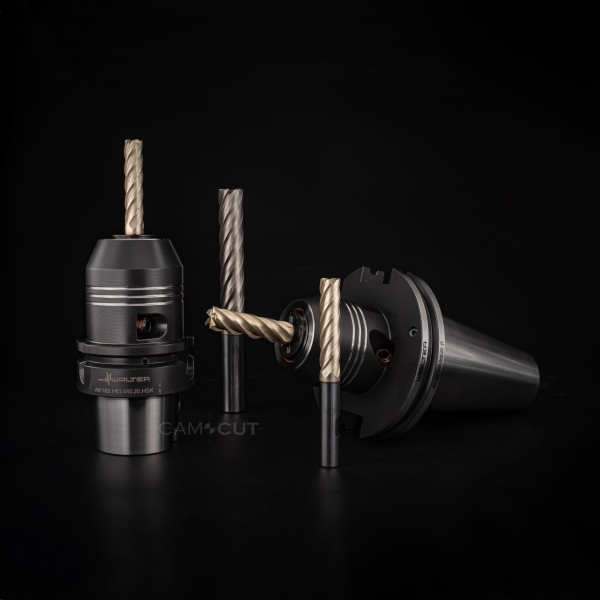
A importância do porta-ferramentas correto no fresamento dinâmico não deve ser subestimada. Visto que as ferramentas projetadas para fresamento dinâmico são frequentemente mais caras do que as fresas tradicionais, a fixação da ferramenta tem um impacto significativo na eficiência de custos do processo. O porta-ferramentas recomendado para fresamento dinâmico é um mandril hidráulico de aperto. Por exemplo, Walter Tools AK182. O mandril hidráulico proporciona uma fixação boa e estável para a ferramenta, mantendo alta precisão de rotação. Uma opção secundária para ferramentas de fresamento dinâmico é o suporte Weldon, que também proporciona uma fixação firme, mas não tão boa precisão de rotação, o que afeta a vida útil da ferramenta e a qualidade da superfície da peça. Ao usar suportes por contração ou outros porta-ferramentas esguios, muitas vezes não é possível utilizar os valores de usinagem máximos da ferramenta. Os mandris ER devem ser evitados, pois a ferramenta pode ser recuada por esses suportes à medida que as forças de usinagem aumentam. Se necessário, podem ser utilizadas pinças ER projetadas para fresamento dinâmico, travando a ferramenta para evitar recuos.


